قم بزيارة أي متجر تشطيب لا يزال يقوم بتغطية الأجزاء يدويًا، وسترى نفس النمط. يضبط المشغل مسافة البندقية عن طريق الشعور، ويضبط ضغط الرذاذ عن طريق الأذن، ويحكم على الغلاف من خلال لمعان الطلاء الرطب. بحلول الجزء الخمسين، انجرف سمك الفيلم الجاف؛ تظهر الحواف مسارات، وتظهر المناطق المسطحة بقعًا رفيعة، ويعود جزء من الدفعة من الفحص كعملية إعادة صياغة. يزيل نظام الطلاء بالرش الآلي هذا التباين عن طريق وضع كل معلمة طلاء تحت تحكم الماكينة: نفس مسار البندقية، ونفس توصيل السوائل، ونفس حالة الانحلال في الجزء الأول والجزء ألف.
يغطي هذا الدليل ماهية أنظمة الطلاء بالرش الآلية، وأنواع الماكينات الرئيسية، والفوائد التي تبرر الاستثمار، والعوامل التي يجب تسويتها قبل تقديم الطلب.
نظام الطلاء بالرش الآلي عبارة عن آلة إنتاج تقوم بتطبيق طلاء سائل أو مسحوق على قطع العمل دون أن يوجه المشغل البندقية. تنتقل قطعة العمل على ناقل أو توضع على أداة دوارة، في حين يقوم واحد أو أكثر من البنادق الثابتة أو الترددية أو المثبتة على دوار بتطبيق الطلاء في ضباب متحكم فيه.
تعتبر الأتمتة مهمة لأن جودة الطلاء تعتمد على معلمات يصعب الحفاظ على ثباتها يدويًا. نظام حديث ينظم:
وبمجرد تعيين هذه القيم في نظام التحكم، فإنها لا تتغير أثناء نوبة العمل. إن التكرار هو أساس كل المزايا الأخرى التي توفرها هذه المعدات.
يتم تصنيف الأنظمة الآلية عادةً حسب الطريقة التي يتحرك بها المسدس عبر قطعة العمل. أربعة تخطيطات تغطي معظم التطبيقات الصناعية: آلات الطلاء المروحية، وآلات الرش الترددية، وآلات الرش الدوارة، وآلات الرش الخطية.
| نوع النظام | كيف يتم تطبيق الطلاء | أفضل ملاءمة |
|---|---|---|
| طلاء المروحة | تنتج البنادق الثابتة أو المتأرجحة ببطء نمطًا عريضًا ومروحيًا مسطحًا فوق سطح متحرك | الصفائح المسطحة والألواح ومواد الألواح في إنتاج مستمر |
| آلة الرش الترددية | تتحرك عربة البندقية لأعلى ولأسفل بينما يمر الجزء أفقيًا على ناقل | أجزاء متوسطة إلى كبيرة الحجم ذات وجه مسطح أو منحني بلطف |
| ماكينة رش دوارة | تمسح البنادق في دائرة حول الجزء، أو يدور الجزء على مغزل داخل الكشك | أجزاء ثلاثية الأبعاد تحتاج إلى تغطية من عدة جوانب |
| ماكينة رش خطية | تنتقل البنادق في خط مستقيم على طول قطعة العمل | الملامح الطويلة، والبثق، والمكونات الهيكلية |
حدد التخطيط حسب الشكل الهندسي أولاً وبالسرعة ثانيًا. يتم إهدار اللوحة المسطحة على آلة دوارة، في حين أن الجزء المعقد سيهزم طبقة الطلاء المروحة. إذا كان نطاق منتجاتك يتغير موسميًا، فاختر ترتيب الكشك والناقل الذي يقبل أحجام الأجزاء المتعددة بدلاً من إعداد واحد محسّن. لدينا معدات طلاء الرش الآلي يغطي كلا من المحطات الفردية والخطوط المنقولة الكاملة، لذا فإن الإجابة الصحيحة عادة ما تكون عبارة عن تكوين يتكيف مع غلاف الجزء الخاص بك ووقت الدورة بدلاً من نموذج الكتالوج القياسي.
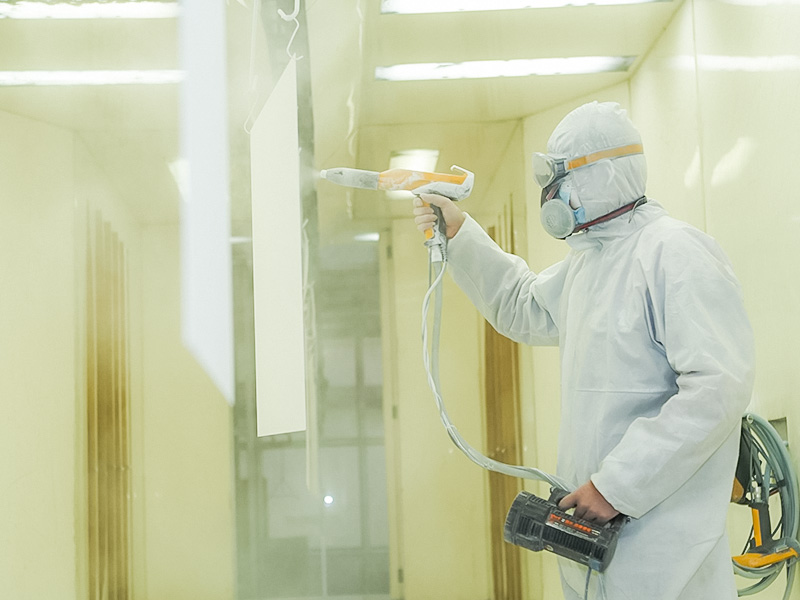 مصنعي أنظمة طلاء الرش الآلي المخصصة ، المصنع هي شركة Wuxi Shaofang Machinery Co., Ltd. هي الشركات المصنعة لأنظمة طلاء الرش الآلي OEM / ODM المخصصة في الصين، والمصنع، ونحن نمتلك تقنيات متقدمة و... عرض المنتج →
تخزن الأنظمة الحديثة وصفة لكل رقم جزء. عندما يتغير الجزء، تتغير سرعة الناقل، وضربة البندقية، وإعدادات الانحلال، وتدفق الطلاء معًا، وهو ما يهم عندما يقوم نفس الخط بمعالجة مجموعة متنوعة من المنتجات عبر وردية واحدة.
تعتمد حالة العمل لنظام الطلاء بالرش الآلي على ثلاثة تحسينات قابلة للقياس: اتساق التشطيب، وكفاءة المواد، والإنتاجية.
تحكم معايير الطلاء على النهاية من خلال سماكة الفيلم الجاف ومظهره عبر الجزء بأكمله. يؤدي الرش اليدوي بشكل طبيعي إلى حدوث اختلافات، ويظهر الاختلاف على أنه مرفوض. البندقية الآلية تحافظ على المسافة والسرعة وزاوية الرش يبقى سمك الفيلم ضمن نطاق ضيق من جزء إلى آخر . بالنسبة للموردين الذين يصادقون على جودة السطح وفقًا لمواصفات العميل، فإن هذا التكرار وحده يمكن أن يبرر الاستثمار.
الرش الزائد هو إهدار للطلاء وإهدار المال. يعمل نمط الرش الذي يتم التحكم فيه، والانحلال المتسق، والسفر المتسق للمسدس على تقليل الرش الزائد بدرجة أقل بكثير مما ينتجه المشغل اليدوي خلال نوبة عمل كاملة. في أغلب محلات التشطيب مواد الطلاء هي أكبر تكلفة استهلاكية ، وبالتالي فإن التوفير يتضاعف بمجرد تشغيل الخط بشكل مستمر.
لا يتباطأ النظام الآلي خلال الساعة الأخيرة من المناوبة يمكن لمشغل واحد الإشراف على كشك قد يتطلب رسامين أو ثلاثة . نفس التغيير يمنع المشغلين من التعرض المباشر لرذاذ المذيبات والرذاذ الزائد، مما يحسن ظروف العمل ويبسط الامتثال لحدود التهوية والتعرض.
تعتمد المكاسب على الأجزاء التي تدخل المقصورة بقدر ما تعتمد على المقصورة نفسها. تبدأ النتائج المتسقة بركيزة متسقة، ويكون الحفاظ على عمليات فحص العملية في كل مرحلة أسهل بكثير عندما تتم أتمتة خطوة التطبيق. لدينا إجراءات مراقبة الجودة اتبع هذا المنطق، مع إجراء عمليات فحص في كل خطوة من خطوات العملية وإجراء فحص نهائي وفقًا لمواصفات العميل.
معظم خطوط الطلاء لا تقدم أداءً جيدًا لأنه تم اختيار الماكينة قبل تحديد الأجزاء. إن عملية تحديد النطاق القصيرة تمنع الأخطاء الكلاسيكية: كشك صغير جدًا لأجزاء العام التالي، أو ناقل لا يمكنه الوصول إلى سرعة الخط المطلوبة، أو أسلحة لا يمكنها الوصول إلى التجاويف العميقة.
اجمع الأجزاء التمثيلية التي ستقوم بتشغيلها: حجم الظرف، والوزن، والهندسة، والكمية المستهدفة لكل نوبة عمل. تحدد هذه القيم عرض الناقل وطول الكابينة وعدد البنادق.
حدد سمك الفيلم الجاف ومظهره ومعيار الاختبار الذي يجب أن تستوفيه الأجزاء. يحدد هدف النهاية تقنية الرش ومستوى التحكم المطلوب في العملية.
يصل رذاذ الهواء إلى أشكال معقدة، وتكون الأنظمة الخالية من الهواء فعالة على الأسطح المسطحة الكبيرة، كما يعمل الشحن الكهروستاتيكي على تحسين تجانس التغطية على الأجزاء الموصلة. الهندسة من الخطوة الأولى تقرر الطريقة المناسبة.
اختبر الخط باستخدام الأجزاء ومواد الطلاء الخاصة بك. اضبط مسافة البندقية، وضغط الانحلال، وسرعة الناقل، ثم قم بقياس سماكة الفيلم عبر الجزء وقفل المعلمات في الوصفة.
هذا هو المكان الذي يكتسب فيه التكوين المخصص مكانته. الآلات القياسية تناسب الأجزاء القياسية. يتجنب الخط المبني حول مزيجك الفعلي التنازلات التي تسبب الرفض لاحقًا. وهذا نرى يوميا في بلادنا خدمات مخصصة العمل، حيث تعمل رسومات العميل وأهداف العملية على توجيه التصميم الميكانيكي بدلاً من العكس.
حالة السطح قبل الطلاء مهمة بقدر أهمية الرش نفسه. غالبًا ما تحمل الأجزاء الخارجة من محطات التشكيل واللحام نتوءات أو قشورًا أو خشونة تصبح مرئية تحت اللمسة النهائية اللامعة. ولذلك فإن العديد من خطوط التشطيب تبدأ فقط بعد مرور الأجزاء معدات التلميع الصناعية بحيث تكون الركيزة موحدة قبل تطبيق الطبقة الأولى.
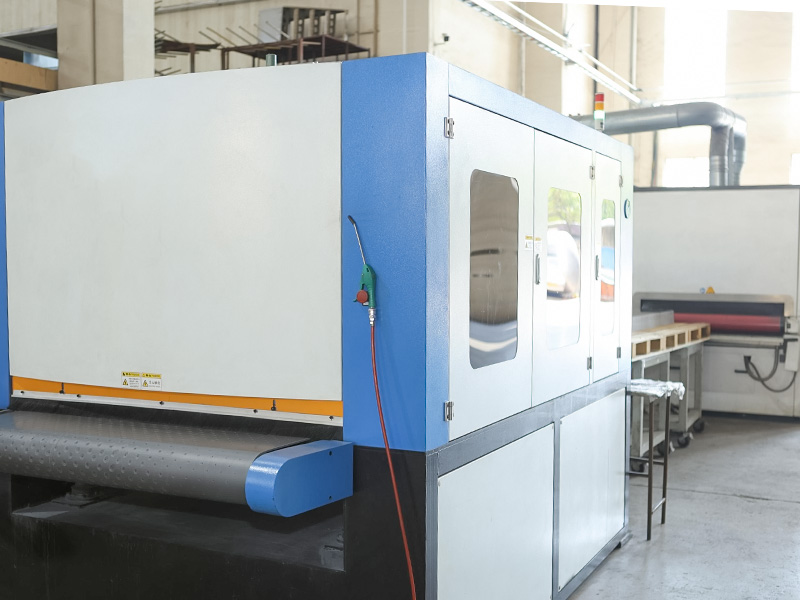 مصنعي معدات التلميع الصناعية المخصصة، المصنع Wuxi Shaofang Machinery Co., Ltd. هي شركة صينية متخصصة في تصنيع معدات التلميع الصناعية OEM/ODM، ومصنع، وتضمن أجهزتنا توحيد... عرض المنتج →
كيف أعرف ما إذا كان الحجم الخاص بي يبرر نظام الطلاء بالرش الآلي؟
إذا كانت محطة الطلاء تدير أكثر من نوبة عمل واحدة، أو إذا كان اتساق التشطيب يؤدي إلى إعادة العمل، أو إذا كان عامل ماهر واحد يحد من الإنتاجية، فإن الأتمتة تستحق التقييم. حساب الرفض الحالي واستهلاك مواد الطلاء قبل الشراء؛ كلاهما يتجه نحو الانخفاض بعد الأتمتة.
ما هي مواد الطلاء التي يمكن للنظام الآلي التعامل معها؟
يمكن تطبيق الدهانات القائمة على المذيبات، والطلاءات المنقولة بالماء، والطلاءات التمهيدية، والطلاءات الشفافة، وطلاءات المسحوق تلقائيًا. يجب تحديد النظام للمادة: تختلف خطوط السوائل والرذاذات بالنسبة للدهانات عالية الصلابة، ويتطلب المسحوق حجرة مختلفة وترتيبات استرداد.
هل يمكن دمج النظام الآلي في خط موجود؟
نعم. معظم التركيبات عبارة عن تعديلات تحديثية، حيث يتوافق قسم النقل والكابينة والمعالجة مع المساحة الأرضية المتاحة وتدفق الأجزاء الحالي. تعتمد الجدوى على المساحة، وليس على عمر المعدات المحيطة.
ما هي مساحة الأرضية التي يتطلبها النظام النموذجي؟
تحتاج حجرة رش واحدة مزودة بآلة ترددية واحدة تقريبًا إلى نفس مساحة الحجرة اليدوية الكبيرة؛ أقسام الناقل والمعالجة هي التي تمد الخط. عادةً ما يتم إنتاج تخطيط كامل للأرضية خلال مرحلة عرض الأسعار، قبل الالتزام بأي التزام.
يعيد نظام الطلاء بالرش الآلي اليقين إلى مرحلة التشطيب: سماكة الفيلم المتوقعة، واللون والملمس القابلان للتكرار، واستهلاك أقل للمواد، والخط الذي لا يتحلل بين التحولات. ابدأ بالرسومات الجزئية والمخرجات المستهدفة، واختر تخطيط الماكينة حول الشكل الهندسي، وتحقق من صحتها من خلال التجارب قبل الالتزام بالإنتاج الكامل. إذا كنت تقوم بتقييم سطر جديد، اتصل بفريقنا الهندسي مع مواصفات الجزء الخاص بك وهدف وقت الدورة؛ نرد خلال يوم عمل واحد بالتكوين وخطة تشغيل واقعية.

 +86-13771171111 +86-13338110517