تصل شريحة التركيب إلى محطة التجميع مع جميع الأبعاد داخل التفاوتات المذكورة، ولكن زاويتي الانحناء قد انحرفتا بجزء من الدرجة عن الرسم. يتم وضع الجزء بشكل مسطح على الطاولة، ولكن عندما يتم تثبيته بالإطار، لن تتم محاذاة لوحة التزاوج. ويكلف رفض هذا المكون خط الإنتاج ساعتين. هذه هي النقطة التي يصبح فيها جزء الصفائح المعدنية مكونًا دقيقًا من الصفائح المعدنية.
يتم تحديد مكونات الصفائح المعدنية الدقيقة من خلال التكرار، وليس من خلال حجم الجزء. يمكن أن يقوم المُصنع بتسليم جزء عينة مثالي ويظل يفشل في الدفعة الثانية إذا لم يتم تصميم استراتيجية التسامح والأدوات وروتين الفحص لتحقيق الاتساق. والفرق العملي هو ما إذا كانت العملية يمكن أن تحمل نفس النتيجة جزءًا تلو الآخر.
مكونات الصفائح المعدنية الدقيقة هي أجزاء هيكلية ووظيفية مكونة من صفائح معدنية رقيقة، تتراوح سماكتها عادةً بين 0.5 مم و6 مم، من خلال عمليات القطع والتثقيب والثني والربط والتشطيب. تصف كلمة الدقة مدى تطابق الجزء النهائي مع الرسم الهندسي، وعادةً ما يتم التعبير عنها بتسامح الأبعاد أو الانحراف الزاوي.
تشمل الأمثلة الشائعة ألواح الهيكل، وأقواس التثبيت، ودروع EMC، والمشتتات الحرارية، وأدلة الناقل، ومرفقات خزانة التحكم. ما يفصلها عن أجزاء الصفائح المعدنية العادية هو مستوى التحكم المطبق في كل خطوة: يتم اختيار المادة وإعدادها مسبقًا، ويتم استخلاص معلمات القطع والتشكيل من خصائص الصفائح الفعلية، ويتم قياس الجزء النهائي وتوثيقه.
التسامح لا يعمل بمعزل عن الآخرين. يمكن امتصاص إزاحة بمقدار 0.1 مم في موضع الثقب بواسطة فتحة مشقوقة في مجموعة واحدة، لكن نفس الإزاحة تصبح فشلًا كاملاً في غلاف الجهاز الطبي. يعتمد التأثير العملي للدقة على كيفية تفاعل المكون مع الأجزاء الأخرى. ولهذا السبب يجب عليك تحديد التفاوتات حول الوظيفة، وليس حول ما يبدو مثيرًا للإعجاب في الرسم.
| فئة | التسامح النموذجي | تطبيق المثال | ما الذي يدفع التكلفة |
|---|---|---|---|
| قياسي | ± 0.5 ملم | حراس، أغطية، لوحات بسيطة | سمك المادة |
| الدقة | ± 0.1 ملم | الهيكل، بين قوسين، لوحات التركيب | الأدوات والبرمجة |
| عالية الدقة | ± 0.02 ملم | الأجهزة الطبية، أجزاء الطيران | التفتيش ومراقبة العمليات |
اختيار فئة التسامح هو قرار التكلفة. يمكن أن يؤدي دفع العلبة القياسية من ±0.5 مم إلى ±0.1 مم إلى مضاعفة التكلفة إذا كان الرسم يتطلب أدوات جديدة أو خطة فحص موسعة. قد يضيف نفس التغيير مبلغًا صغيرًا فقط إلى شريحة كبيرة الحجم، نظرًا لإطفاء تكلفة الإعداد عبر آلاف الأجزاء. يتمثل النهج الصحيح في تحديد التفاوتات المهمة من الناحية الوظيفية والسماح للمصنع بالاقتباس بناءً على المتطلبات الحقيقية.
تتبع معظم مكونات الصفائح المعدنية الدقيقة نفس تسلسل العمليات، حتى عندما تختلف هندسة الجزء والمواد. ويمكن تلخيص العملية في خمس خطوات.
يحمل مخزون الملف ضغوطًا داخلية من عملية الدرفلة. تقوم آلة التسوية بتسوية الورقة، وإزالة مجموعة الملفات، وإدخال المادة ضمن تفاوت ثابت قبل إجراء أي قطع. تؤثر هذه الخطوة بشكل مباشر على دقة الانحناء لاحقًا في التسلسل.
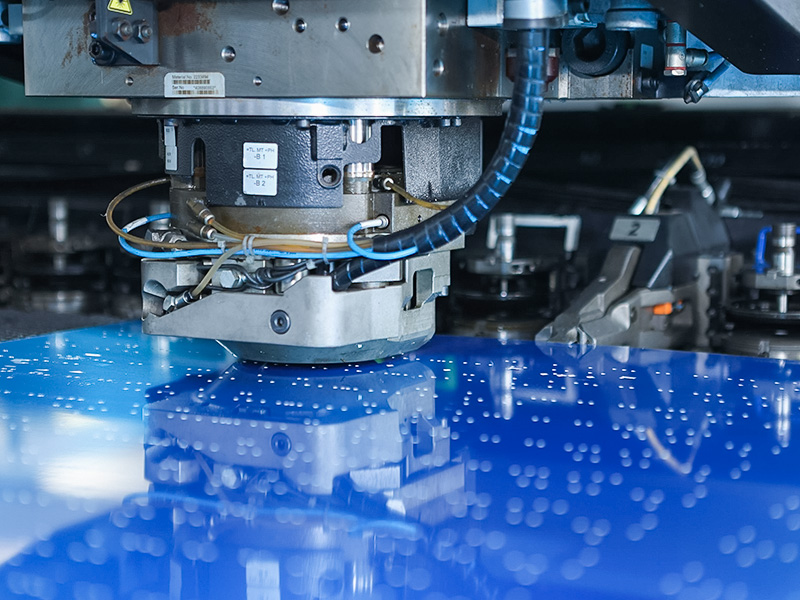
يتم نقل النموذج المسطح باستخدام آلة القطع بالليزر CNC أو آلة الضغط CNC. يعالج القطع بالليزر الخطوط المعقدة ذات الشق الضيق؛ ينتج التثقيب ثقوبًا مستديرة وقواطع بسرعة عالية.
تعمل آلات الثني CNC على طي الفراغ المسطح إلى الشكل النهائي. يتم حساب بدل الانحناء واختيار الأدوات وتعويض الزنبرك من سمك الورقة الفعلي ودرجة المادة. الدقة هنا تعني أن زوايا الانحناء تبقى ضمن 0.2 درجة من الرسم.
تقوم أدوات اللحام أو التثبيت بالضغط أو التثبيت الذاتي بتوصيل الأجزاء الفرعية وإضافة إدخالات ملولبة. تترك كل طريقة ربط تأثيرها الحراري أو الميكانيكي الخاص على المادة، ويحدد الاختيار كلاً من القوة وقابلية الخدمة في المستقبل.
يعمل التلميع وإزالة الشحوم والطلاء على حماية السطح وتلبية المتطلبات البصرية. يتم قياس المكون النهائي باستخدام أدوات معايرة، ويتم تسجيل النتائج مقابل الرسم.
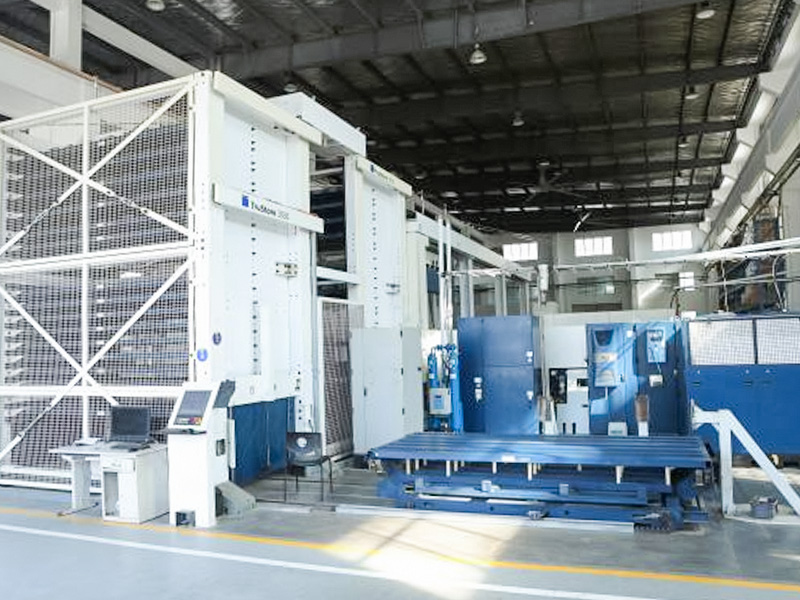
من السهل التغاضي عن عملية التسوية في الرسم. ستؤدي الورقة التي يبلغ طولها 0.5 مم فقط خارج المستوى إلى إزاحة الانحناءات بمقدار عدة أعشار المليمتر بعد تحرير الجزء من القالب. على المدى الطويل، حدد حالة المادة التي ستنتجها عملية التقطيع.
 آلة تسوية الأسطوانة لتصحيح تسطيح الصفائح والألواح المعدنية تعمل معدات التسوية هذه على استعادة التسطيح للألواح والمقاطع المشوهة، وذلك باستخدام بكرات عالية الصلابة وضبط دقيق للفجوات لضمان دقة الأبعاد وجودة السطح، وهي خطوة حاسمة قبل التقطيع. عرض المنتج →
يعد القطع بالليزر باستخدام الحاسب الآلي الطريقة المفضلة لأحجام الدفعات الصغيرة والمتوسطة حيث يتغير الكفاف بشكل متكرر. تقرأ الآلة أحدث رسم، وتضبط معلمات القطع، وتنتج نفس الشكل الهندسي على الورقة التالية دون تكلفة القوالب الجديدة.
 نظام القطع بالليزر CNC لتصنيع الصفائح المعدنية الدقيقة بفضل التحكم العددي المتقدم وطاولات العمل كبيرة الحجم، تقوم آلة القطع بالليزر هذه بمعالجة الفولاذ المقاوم للصدأ والفولاذ الكربوني والألومنيوم بكفاءة، مما يوفر دقة عالية وأقل المناطق المتأثرة بالحرارة لخطوط الأجزاء المتنوعة. عرض المنتج →
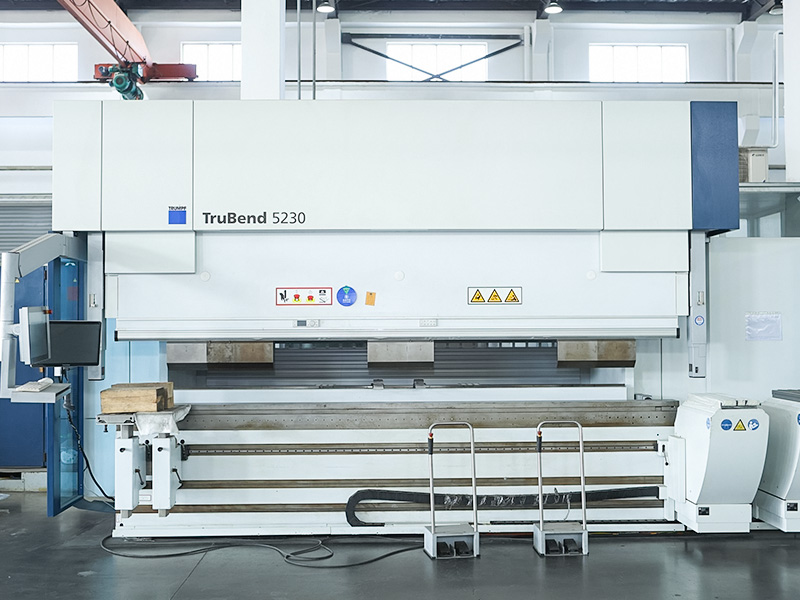
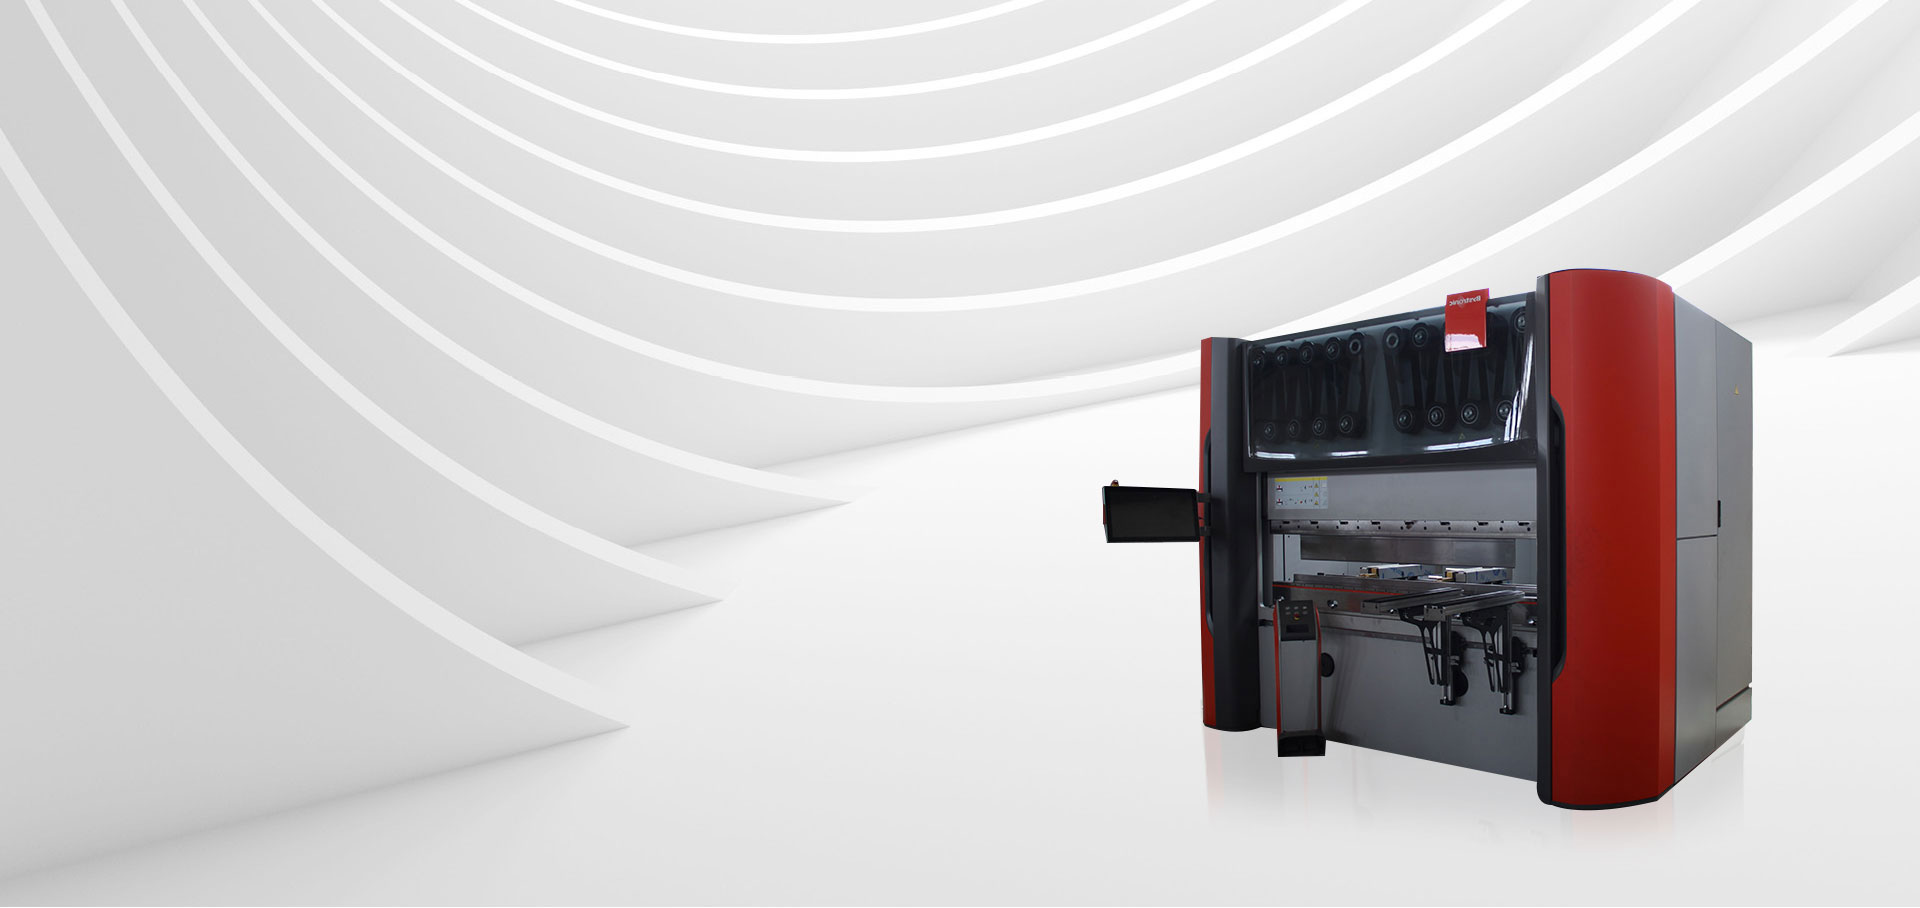
الانحناء هو العملية التي تظهر فيها معظم أخطاء الأبعاد. آلة الثني CNC مع تعويض الزاوية التلقائي تحافظ على التباين في زاوية الانحناء صغيرًا، مما يحسن وضع نمط الثقب بعد الطي.
 آلة الثني CNC مع تعويض الزاوية التلقائي تتميز مكابح الضغط هذه بنظام CNC عالي الدقة وهيكل قوي، مما يتيح التحكم الدقيق في زاوية الانحناء والطول، مما يقلل الأخطاء ويحسن وضع الثقب بعد الطي لتطبيقات الصفائح المعدنية المتنوعة. عرض المنتج →
يعد اختيار المواد ثاني أكبر محرك للدقة بعد الأدوات. كل درجة لها زنبرك خلفي خاص بها، وتباين الخواص، والتشطيب السطحي، وجميعها تغير الطريقة التي تحمل بها فرامل الضغط الزاوية.
مواصفات المادة تنتمي إلى وسيلة شرح الرسم، وليس في الوصف. اذكر الدرجة والمزاج والمعالجة السطحية. إذا كان سيتم لحام المكون، فاذكر سلك الحشو وتصميم الوصلة حتى يتمكن المصنع من تخطيط العملية.
تظهر مكونات الصفائح المعدنية الدقيقة أينما يحتاج المنتج إلى حاوية هيكلية صلبة وخفيفة الوزن أو هندسة قوس متكررة.
تتطلب الأقواس، وصواني البطاريات، ومقويات الهيكل، والدروع الحرارية أنماط ثقوب ضيقة وأسطح مسطحة. يجب أن تصطف الأجزاء في أداة الرقصة دون إعادة العمل، ويجب على المورد إثبات التحكم في العملية من أجل إنتاج الحجم.
عادةً ما يتم تصنيع العلب ولوحات الأدوات وأجزاء الملحقات الجراحية بكميات أقل. غالبًا ما تكون التفاوتات المسموح بها أكثر صرامة، ويجب أن يكون تشطيب السطح نظيفًا، ويمكن إرجاع كل مكون إلى شهادة المادة.
تجمع دروع EMC، وهيكل الحامل مقاس 19 بوصة، وألواح تبديد الحرارة بين نصف قطر الانحناء الدقيق وأنماط الفتحات القريبة. إن متطلبات الدقة مدفوعة بالحاجة إلى تثبيت الجزء بشكل صحيح على لوحة PCB أو الجدار.
يتم تصنيع الواقيات والإطارات وصناديق التحكم ولوحات التوجيه من الصفائح المعدنية ويجب أن تحتفظ بشكلها على مدار سنوات من الخدمة. عادة ما تكون نافذة التسامح حوالي ±0.1 مم، وذلك بشكل أساسي للحفاظ على محاذاة نقاط التثبيت بعد التجميع.
يمكن للمورد عادة أن يقتبس أي تسامح. ما يهم هو ما إذا كان المورد يستطيع إثبات أن العملية يمكنها الاحتفاظ بها.
اسأل ما إذا كان المُصنع يقوم بإجراء فحوصات أثناء العملية على مكبس الضغط وقاطع الليزر، وما إذا كان يتم إجراء فحص نهائي مقابل الرسم. إن السجل الموثق بالقيم المقاسة هو الحد الأدنى من إثبات القدرة.
تعمل معظم الشركات المصنعة الدقيقة مباشرةً من رسومات STEP أو DXF أو PDF. يقوم المصنع بالتحقق من نصف قطر الانحناء، وسمك المادة، وتراكم التسامح قبل عرض الأسعار. إذا كان الرسم يفتقد وسيلة شرح، فسوف يسأل المُصنع الجيد بدلاً من التخمين.
يجب أن تظهر شهادة اختبار المطحنة أو سجل تتبع المواد الدرجة والسمك ورقم الدفعة للورقة المستخدمة في كل عملية إنتاج. وهذا مهم بشكل خاص لمكونات الفولاذ المقاوم للصدأ والألومنيوم.
غالبًا ما تكلف عمليات تشغيل الدُفعات الصغيرة تكلفة أكبر لكل وحدة نظرًا لأن الإعداد والأدوات والفحص منتشرة عبر أجزاء أقل. يمتص الإنتاج بكميات كبيرة هذه التكلفة، ولهذا السبب قد يكون التسامح بمقدار 0.1 ملم في المتناول عند طلب 5000 قطعة ولكنه مكلف عند النموذج الأولي المكون من 50 قطعة.
إذا كان أحد المكونات يحتاج إلى هندسة غير قياسية أو مجموعة غير عادية من المتطلبات، فإن المورد لديه خدمات تصنيع مخصصة يمكن ضبط التصميم من أجل قابلية التصنيع والتوصية بمسار يبقي تكلفة الجزء معقولة.
الطريقة لتقليل مخاطر الشراء هي أن تطلب مبكرًا، وليس متأخرًا. أرسل إلى المُصنع الرسم الخاص بك، والحجم المتوقع، والتفاوتات الحرجة. اطلب خطة عملية تغطي مصادر المواد، وإعداد الأدوات، والفحوصات أثناء العملية، والفحص النهائي. قم أيضًا بمراجعة الموردين عملية مراقبة الجودة قبل تقديم طلب كبير.
إن مكونات الصفائح المعدنية الدقيقة هي نتيجة لتسلسل متحكم فيه: التسوية، والقطع، والتشكيل، والربط، والتشطيب، والقياس. عندما يتم تنفيذ كل خطوة بالمعدات المناسبة والانضباط الموثق، فإن الجزء يلبي الرسم ليس عن طريق الحظ، ولكن عن طريق التصميم. هذا هو المعيار الذي يجب أن يتوقعه أي مشتري عند تقديم طلب مكون دقيق.

 +86-13771171111 +86-13338110517