عادة ما يبدأ مديرو الإنتاج الذين يبحثون عن آلة قطع المعادن بالليزر باستخدام الحاسب الآلي برقم واحد: الطاقة. وبعد بضعة أشهر على الأرض، يتبين أن الأرقام المهمة مختلفة. تحدد التكلفة لكل جزء واتساق الحافة وفترات الصيانة ما إذا كانت الآلة ستدفع تكاليفها بنفسها. يقوم نوع مصدر الليزر بتشغيل الثلاثة.
بالنسبة لمعظم عمليات الصفائح المعدنية والألواح، فإن الإجابة العملية هي استخدام ليزر ألياف في نطاق 1000 وات إلى 3000 وات. فهو يقطع الفولاذ المقاوم للصدأ والألمنيوم والكربون بتكلفة طاقة أقل من ثاني أكسيد الكربون، ولا يحتاج إلى محاذاة مرآة الرنان أو إعادة تعبئة غاز الليزر.
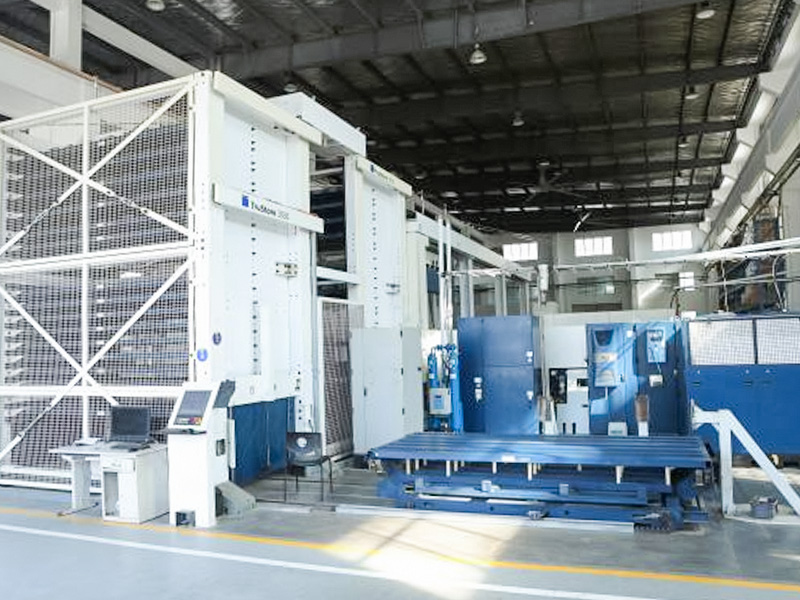
 آلة قطع ألياف الليزر للصفائح المعدنية مع التحكم باستخدام الحاسب الآلي تستخدم هذه الآلة شعاع ليزر عالي الطاقة موجه بنظام تحكم رقمي متقدم لقطع الفولاذ المقاوم للصدأ والفولاذ الكربوني والألومنيوم. إنها تناسب الخطوط الصغيرة أو المعقدة، في حين أن طاولة العمل الكبيرة والوحدات المدعومة بالغاز تدعم الإنتاج المستقر والمستمر. عرض المنتج →
تعمل حاليًا ثلاثة أنواع من مصادر الليزر على تشغيل عملية قطع المعادن الصناعية: الألياف، وثاني أكسيد الكربون، والكريستال. يحدد المصدر مدى كفاءة دخول الطاقة إلى المعدن، وهو ما يحدد السرعة العملية وجودة الحافة وتكلفة التشغيل.
ليزر الألياف تعمل بالقرب من 1064 نانومتر، وهو الطول الموجي الذي تمتصه المعادن بشكل أفضل بكثير من 10.6 ميكرومتر المنبعث من ليزر ثاني أكسيد الكربون. المزيد من الطاقة الممتصة تعني قطعًا أسرع وسحبًا كهربائيًا أقل. لا تحتوي مصادر الألياف على مرايا رنانة لمحاذاتها ولا يوجد غاز ليزر لإعادة تعبئته، لذا تتمحور الصيانة الروتينية على رأس القطع والفوهة والعدسة الواقية.
ليزر ثاني أكسيد الكربون يظل خيارًا مثبتًا للفولاذ الكربوني السميك جدًا بمساعدة الأكسجين وللمحلات التجارية التي تقوم أيضًا بقطع المواد غير المعدنية. عيوبها هي استهلاك الطاقة العالي، والمرايا التي تحتاج إلى التنظيف والمحاذاة، وغاز الليزر القابل للاستهلاك.
الليزر الكريستالي (Nd:YAG وNd:YVO4) يوفران تركيزًا ممتازًا للميزات الدقيقة ولكنهما يتمتعان بعمر أقصر للمكونات وكفاءة ضخ أقل. وهي تقتصر الآن في الغالب على الآلات الدقيقة الدقيقة.
| اكتب | الطول الموجي | كفاءة قطع المعادن | تكلفة التشغيل | دور نموذجي |
|---|---|---|---|---|
| الألياف | حوالي 1064 نانومتر | عالية | منخفض | إنتاج الصفائح المعدنية والألواح |
| ثاني أكسيد الكربون | 10.6 ميكرومتر | متوسط | عالية | قطع فولاذية سميكة وغير معدنية |
| كريستال | حوالي 1064 نانومتر | متوسط | عالية | الآلات الدقيقة الدقيقة |
إذا كان عملك تهيمن عليه صفائح الفولاذ المقاوم للصدأ أو الألومنيوم أو الفولاذ الكربوني، فإن الألياف هي الخيار المنطقي. قبل الانتهاء من عملية الشراء، قم بالتجول كيفية اختيار آلة القطع بالليزر CNC المناسبة لورشة العمل الخاصة بك لوزن الصفائح السميكة والاستثناءات غير المعدنية.
أربعة مواصفات لها أقوى تأثير على الإنتاجية. قارنها بسماكة المادة الخاصة بك بدلاً من الحد الأقصى للكتيب.
عادةً ما يقطع ليزر الألياف بقدرة 3000 واط الفولاذ الطري مقاس 12 مم بسرعة 1.5 إلى 2.0 م/دقيقة باستخدام الأكسجين، بينما يمكن تشغيل الفولاذ المقاوم للصدأ مقاس 2 مم مع النيتروجين بسرعة 8 إلى 10 م/دقيقة. قم بتقدير الإنتاج اليومي من السُمك الذي تقوم بمعالجته أكثر، وليس من أنحف ورقة في الكتالوج الخاص بك.
تشير معظم الآلات إلى دقة تحديد المواقع بالقرب من ±0.05 مم لكل متر وقابلية التكرار بالقرب من ±0.03 مم. تعتمد مجموعات التبويب والفتحة والأقواس المفصلية وأجزاء إعداد اللحام على هذه القيم أكثر من اعتمادها على طاقة الليزر.
يعمل الأكسجين على تسريع عملية قطع الفولاذ الكربوني ولكنه يترك أكسيدًا طفيفًا على الحافة. ينتج النيتروجين حواف نظيفة وخالية من الأكسيد على الفولاذ المقاوم للصدأ والألومنيوم. يضيف التبديل السريع بين النيتروجين عالي الضغط والأكسجين منخفض الضغط مرونة في الجدولة ويمنع الماكينة من أن تصبح عنق الزجاجة.
يعمل الثقب التكيفي على تقليل التناثر على العدسة والحرق على الحافة السفلية عن طريق التسلق بقوة أثناء الثقب، ثم سحبه مرة أخرى للقطع. اطلب من المورد الحصول على عينات مقطوعة بالسمك السائد لديك وافحص الحافة السفلية بحثًا عن الخبث والوجه المقطوع بحثًا عن التصدعات.
تتبع كل مهمة قطع المعادن بالليزر باستخدام الحاسب الآلي تسلسلًا مشابهًا. يساعدك فهم كل مرحلة على تقييم متطلبات البرامج والأتمتة ومهارات المشغل قبل التوقيع على الطلب.
بالنسبة للأجزاء ذات الثقوب الثقيلة، غالبًا ما تكون آلة التثقيب CNC أسرع من القطع بالليزر على أنماط الثقوب المتكررة، بينما يتعامل الليزر مع الخطوط المعقدة والدفعات الصغيرة ومتطلبات الحواف الضيقة. تعمل الآلتان بشكل جيد كمكملات في خط إنتاج واحد.
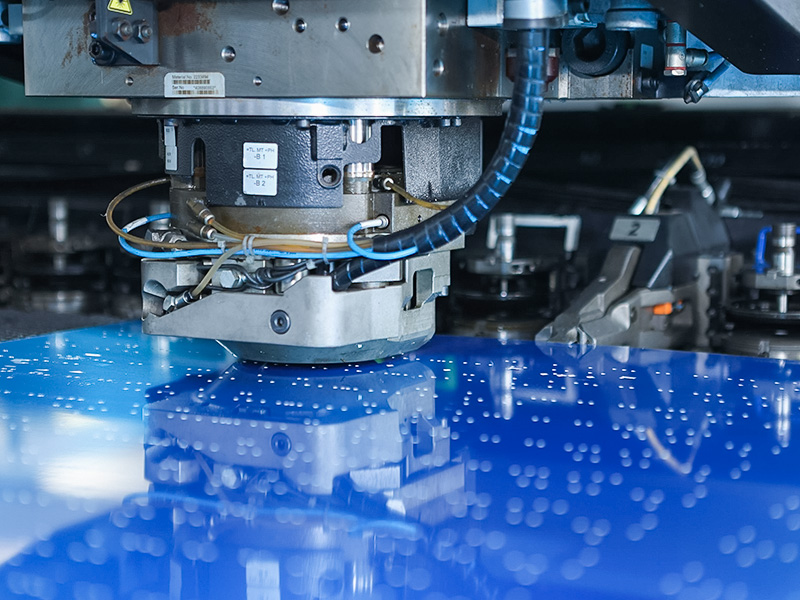
 آلة التثقيب CNC للصفائح المعدنية ذات الصلابة العالية صُممت هذه المكبس للثقب والتقطيع والثني والرسم العميق، وتتميز بإطار صلب وتحكم دقيق في السكتة الدماغية والسرعة والضغط باستخدام الحاسب الآلي. إنها تتعامل مع الفولاذ والألمنيوم وبعض الصفائح غير المعدنية، مما يجعلها مكملاً فعالاً للقطع بالليزر للأنماط المتكررة. عرض المنتج →
تحدد طاقة الليزر السرعة العملية والحد الأقصى للسمك لكل مادة. توضح القيم أدناه حدود التمرير الفردي النموذجية لأجهزة ليزر الألياف الحديثة مع الغاز المساعد الموصى به. تختلف النتائج الفعلية باختلاف صلابة الماكينة، وجودة البصريات، وموضع التركيز البؤري، ونقاء الغاز، لذا تعامل معها كإطار مقارنة وليس ضمانًا.
| الألياف power | الفولاذ الطري مع الأكسجين | غير القابل للصدأ مع النيتروجين | الألومنيوم مع النيتروجين |
|---|---|---|---|
| 1500 واط | 12 ملم | 6 ملم | 5 ملم |
| 3000 واط | 20 ملم | 12 ملم | 10 ملم |
| 6000 واط | 25 ملم | 20 ملم | 16 ملم |
| 12000 واط | 40 ملم | 30 ملم | 25 ملم |
إذا كان معظم عملك عبارة عن 1 إلى 6 مم من الفولاذ المقاوم للصدأ والألومنيوم، فإن الماكينة بقدرة 1500 واط أو 3000 واط تعمل على موازنة السرعة والتكلفة الرأسمالية بشكل جيد. إذا كنت تقوم بانتظام بقطع فولاذ كربوني بقطر 12 مم وأكثر سمكًا، فاختر 6000 وات على الأقل. يؤدي الحجم الزائد إلى رفع سعر الشراء ومتطلبات الخدمة الكهربائية دون تحسين إنتاج الصفائح الرقيقة.
لا تزال معظم الأجزاء المقطوعة بحاجة إلى التشكيل. آلة ثني CNC مقترنة بالليزر تكمل الخط، لذا قم بالتخطيط معًا لمنع عنق الزجاجة من التحرك في اتجاه مجرى النهر.
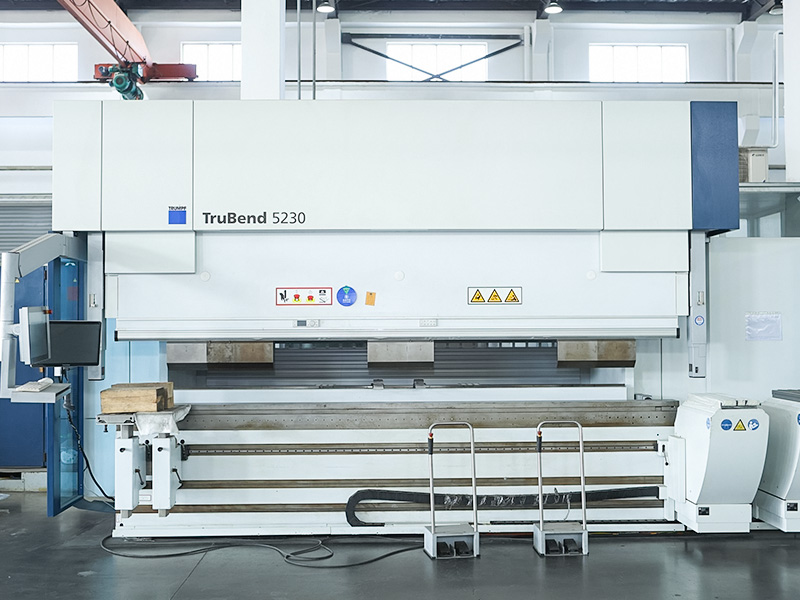
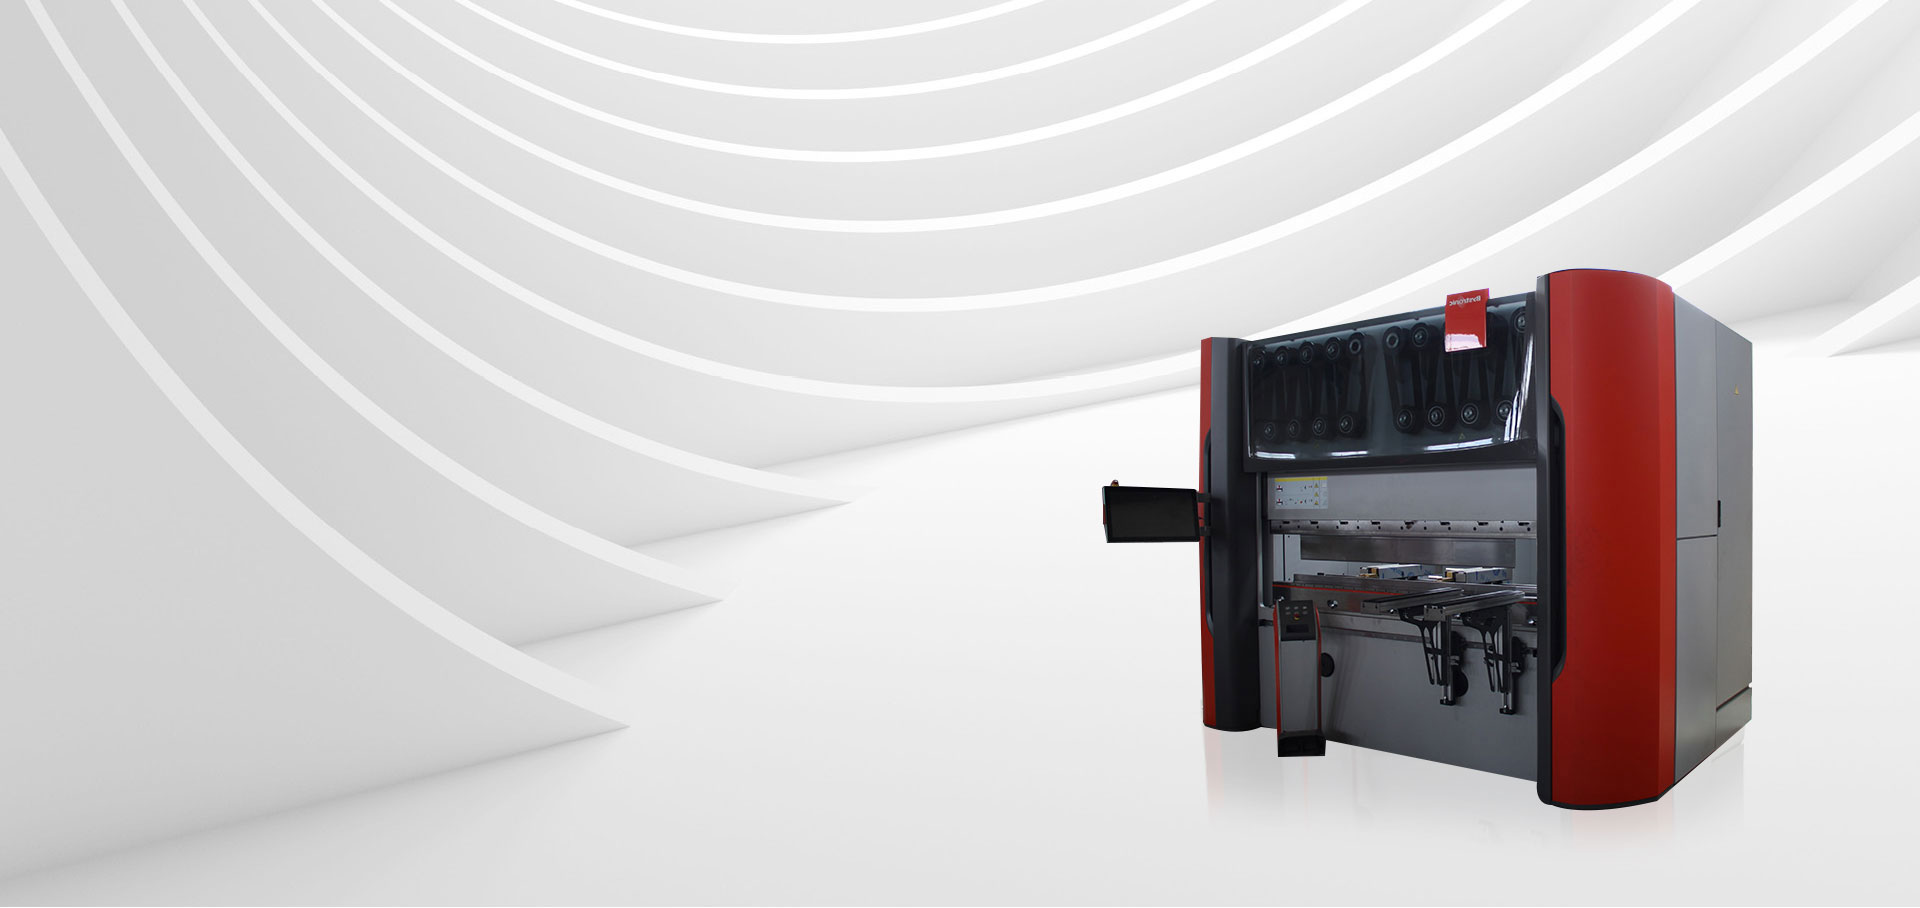
 آلة الثني CNC مع التحكم الدقيق في الزاوية تستخدم آلة الثني هذه نظام CNC عالي الدقة لضبط الزاوية، الطول، والضغط، مما يقلل الأخطاء ويضمن الدقة. متوافق مع القوالب المختلفة، فهو يعالج الفولاذ الكربوني، الفولاذ المقاوم للصدأ، والألومنيوم، ويتكامل بسلاسة في خط إنتاج القطع للتشكيل. عرض المنتج →
تظهر فجوة التكلفة بين الآلات خلال أول 24 شهرًا، وغالبًا ما يكون ذلك قبل وقت طويل من إطفاء الآلة بالكامل.
بالنسبة لأحجام التصنيع النموذجية، غالبًا ما تدفع ميزة الألياف في الكهرباء والغاز والبصريات وحدها سعرها الأولي الأعلى في غضون عامين إلى ثلاثة أعوام، قبل احتساب مكاسب الإنتاجية من القطع الأسرع.
هل يمكن لقاطع الألياف المعدنية بالليزر التعامل مع النحاس والنحاس؟
نعم. يمتص النحاس والنحاس الطول الموجي للألياف (حوالي 1064 نانومتر) بشكل أفضل بكثير من الطول الموجي لثاني أكسيد الكربون، ولهذا السبب أصبحت الألياف هي المعيار لهذه السبائك العاكسة. لا تزال الآلة بحاجة إلى الحماية ضد الانعكاس الخلفي في ألياف التوصيل ورأس القطع، لذا تأكد من قيام المورد بتكوين العناصر البصرية وفقًا لذلك. تكون سرعة القطع على النحاس أقل منها على الفولاذ الطري، وعادةً ما يتم استخدام النيتروجين أو الهواء لتجنب تكوين الأكسيد.
هل يجب علي استخدام الأكسجين أو النيتروجين للفولاذ المقاوم للصدأ؟
استخدم النيتروجين عندما يجب أن تكون الحافة نظيفة وخالية من الأكسيد، وهو مطلوب للأجزاء المرئية أو تحضير اللحام أو المكونات الملامسة للأغذية. يعطي الأكسجين قطعًا أسرع قليلاً على الفولاذ المقاوم للصدأ ولكنه يترك حافة متغيرة اللون وطبقة أكسيد رقيقة. إذا لم تكن جودة الحافة حرجة وتم طلاء الجزء أو إخفاؤه، فإن الأكسجين يمكن أن يقلل من تكلفة الغاز.
ما هي مساحة الأرضية والبنية التحتية للمرافق التي تحتاجها آلة قطع المعادن بالليزر CNC؟
تحتاج ماكينة الألياف بقدرة 1500 واط عادةً إلى حوالي 8 إلى 15 مترًا مربعًا، بما في ذلك المبرد ومساحة لتحميل الألواح وإزالة الأجزاء. عادةً ما يكون الإمداد الكهربائي 400 فولت ثلاثي الطور مع حمل متصل يتراوح من 15 إلى 25 كيلو فولت أمبير تقريبًا حسب مستوى الطاقة. أنت أيضًا بحاجة إلى خط إمداد بالغاز المساعد؛ يمكن تسليم النيتروجين في أسطوانات أو ديوار أو في خزان كبير حسب الاستهلاك الشهري.
يكافئ سوق القطع المعدنية بالليزر CNC المشترين الذين يقومون بمطابقة الماكينة مع مزيج الإنتاج الفعلي الخاص بهم. ابدأ باستخدام ماكينة ألياف، وتحقق من سرعة القطع الحقيقية بالسمك السائد لديك، وتحقق من توفر الغاز المساعد في منطقتك، وخطط للتشكيل النهائي في نفس الوقت.
إذا كان لديك بالفعل رسومات أو قائمة أجزاء محددة، فيمكنك إجراء مناقشة سريعة مع موقعنا فريق الخدمات المخصصة يمكن التحقق من صحة تكوين الجهاز قبل الالتزام بالتخطيط.

 +86-13771171111 +86-13338110517